

Co oznacza gęstość włosia szczotki walcowej?
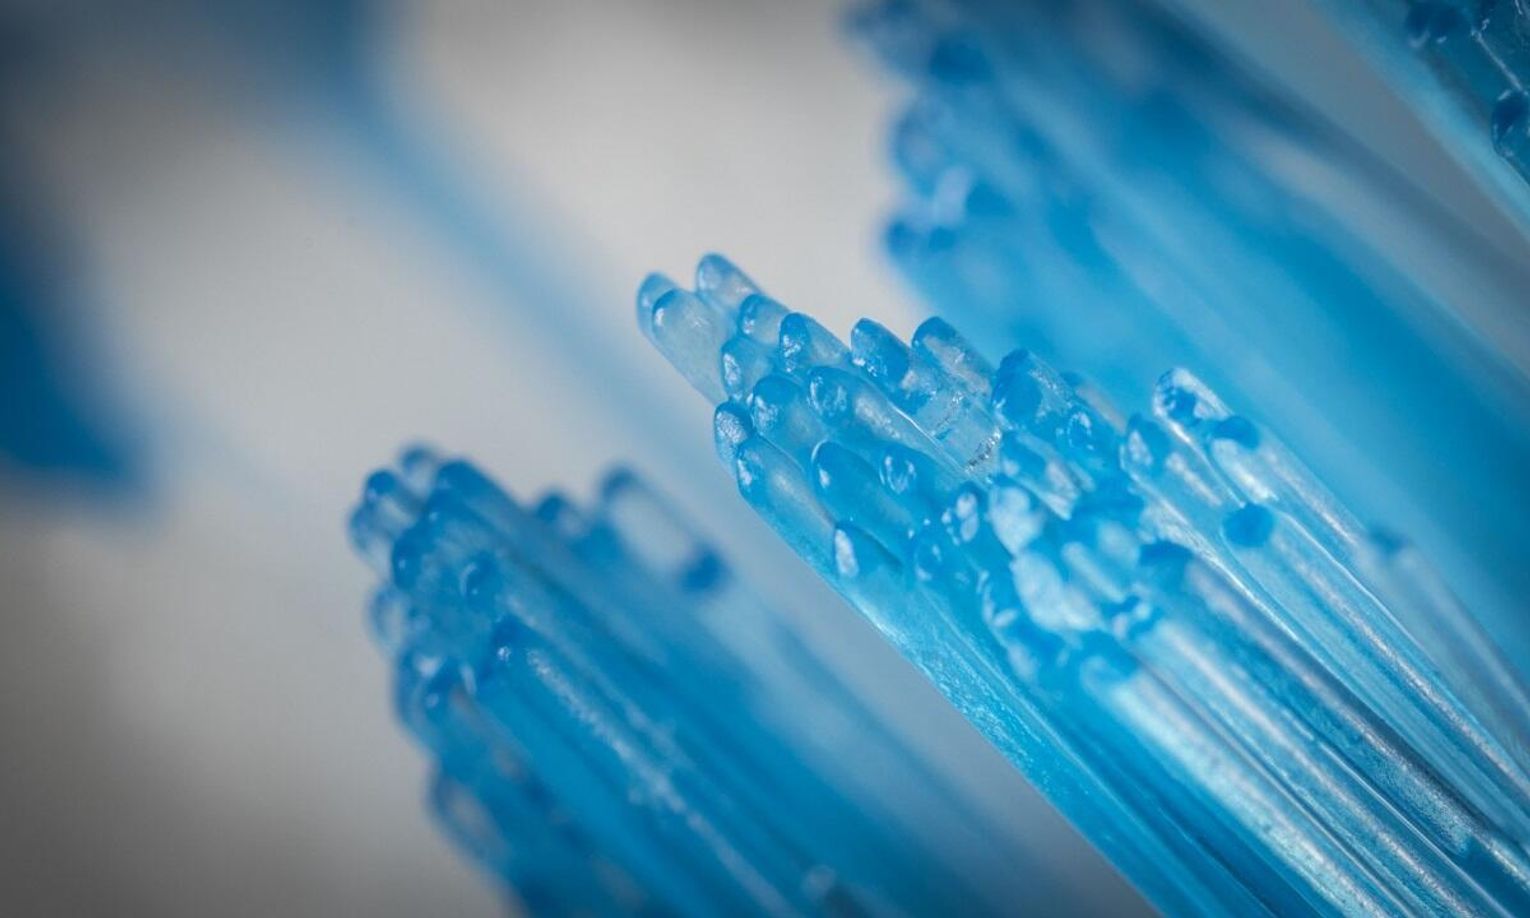
Gęstość włosia opisuje stopień zagęszczenia włókien tworzących powierzchnię roboczą szczotki. W zależności od konstrukcji można ją charakteryzować liczbą i rozstawem pęczków, ilością włókien przypadających na określoną powierzchnię albo odstępem między zwojami taśmy szczotkowej. Znaczenie ma również układ wypełnienia: pełny, rzędowy, spiralny lub segmentowy.
Dwie szczotki określane jako „gęste” nie muszą zachowywać się tak samo. Jedna może mieć liczne pęczki cienkich włókien, druga — mniej pęczków, ale wykonanych z grubszego i sztywniejszego materiału. Różne będą ich podatność, zdolność docierania do zagłębień oraz opór stawiany napędowi. Dlatego przy porównywaniu szczotek warto opierać się na parametrach konstrukcyjnych, a nie wyłącznie na ocenie wizualnej.
Gęstość nie jest tym samym co twardość
Na zachowanie szczotki wpływają jednocześnie materiał włókna, jego średnica, długość części roboczej, sposób osadzenia oraz zagęszczenie. Krótkie, grube włókna zwykle trudniej się uginają niż długie i cienkie. Zwiększenie gęstości może natomiast sprawić, że włókna będą mocniej podpierały się wzajemnie, ograniczając swobodę ich odkształcania.
W praktyce gęsta szczotka z cienkiego, elastycznego włosia może działać łagodniej niż rzadka szczotka z grubego drutu. Gęstości nie należy więc dobierać w oderwaniu od pozostałych parametrów wypełnienia.
Najpierw określ materiał i cel obróbki
Samo wskazanie, że szczotka ma pracować na drewnie, metalu lub tworzywie, jest niewystarczające. Innych właściwości wymaga odpylanie lakierowanej płyty, innych strukturyzowanie litego drewna, a jeszcze innych usuwanie luźnych pozostałości po obróbce mechanicznej. Ważne jest również to, czy powierzchnia jest płaska, profilowana, porowata, miękka lub podatna na nagrzewanie.
Przed wyborem gęstości warto odpowiedzieć na kilka pytań:
- Jaki dokładnie materiał będzie obrabiany i czy ma powłokę ochronną lub dekoracyjną?
- Czy celem jest czyszczenie, transportowanie, wygładzanie, gratowanie, czy nadawanie struktury?
- Jakie zanieczyszczenia trzeba usunąć: drobny pył, wióry, włókna, wilgotny osad czy przywarte pozostałości?
- Czy proces odbywa się na sucho, na mokro, z odciągiem lub z przedmuchem?
- Jakie są dopuszczalne zmiany wyglądu, chropowatości i wymiarów powierzchni?
Tak przygotowany opis ogranicza ryzyko zakupu szczotki, która dobrze wygląda w specyfikacji, lecz nie odpowiada rzeczywistym warunkom produkcji.
Jak dobierać gęstość włosia do poszczególnych materiałów?
Delikatne tworzywa i powierzchnie lakierowane
W przypadku elementów o wysokich wymaganiach wizualnych najważniejsze jest ograniczenie miejscowych nacisków i wyeliminowanie zanieczyszczeń mogących rysować powierzchnię. Do odpylania często rozważa się równomierne, stosunkowo gęste wypełnienie z cienkich, odpowiednio elastycznych włókien. Taka konfiguracja może zapewnić ciągły kontakt z detalem, ale wymaga sprawnego odprowadzania zebranego pyłu.
Przykładowo przy czyszczeniu błyszczących frontów meblowych problemem może okazać się nie samo włosie, lecz twarda drobina uwięziona między włóknami. Zwiększanie gęstości bez kontroli czystości szczotki może wtedy pogorszyć rezultat. Próby należy przeprowadzać na rzeczywistej powłoce, oceniając ją w oświetleniu ujawniającym drobne rysy.
Drewno i materiały drewnopochodne
Przy odpylaniu płyt istotne są równomierne omiatanie i współpraca z instalacją odciągową. Zbyt zwarte wypełnienie może zatrzymywać pył, szczególnie gdy jest on wilgotny lub zawiera substancje klejące. Układ pozostawiający przestrzeń na przepływ powietrza i przemieszczanie drobin bywa wówczas korzystniejszy.
Strukturyzowanie drewna wymaga innego podejścia. Tutaj szczotka ma oddziaływać na materiał, a nie tylko usuwać zabrudzenia. Dobór gęstości trzeba powiązać z gatunkiem drewna, kierunkiem włókien, rodzajem wypełnienia i oczekiwaną głębokością efektu. Ustawienia sprawdzone na twardym drewnie nie powinny być automatycznie przenoszone na miękkie gatunki.
Metale i powierzchnie z pozostałościami po obróbce
Przy czyszczeniu metali większa liczba aktywnych włókien może zwiększać równomierność działania, lecz nie oznacza automatycznie skuteczniejszego usuwania każdego zanieczyszczenia. Jeżeli między włóknami gromadzą się opiłki lub ścierane pozostałości, szczotka może tracić zdolność oczyszczania powierzchni i nadmiernie się nagrzewać.
Przy obróbce metalu znaczenie mają także kompatybilność materiałowa i ryzyko zanieczyszczenia krzyżowego. Szczotki używane wcześniej do stali węglowej nie powinny być bezrefleksyjnie stosowane na stali nierdzewnej. Dobór rodzaju drutu lub włókna ściernego wymaga osobnej oceny — sama zmiana gęstości nie rozwiąże tego problemu.
Dlaczego próbka materiału jest ważniejsza niż uniwersalna tabela?
Nie istnieje jedna prawidłowa gęstość przypisana do wszystkich tworzyw sztucznych, metali czy gatunków drewna. Nawet podobne detale mogą różnić się jakością powłoki, temperaturą, stopniem zabrudzenia i tolerancją na ślady obróbki. Podczas uzgadniania wykonania z Technoszczot warto więc przekazać próbkę materiału oraz opis procesu; informacje o samej kategorii produktów dostępne na technoszczot.pl można potraktować jako punkt wyjścia do rozmowy o konkretnej konstrukcji, a nie zamiennik weryfikacji w warunkach roboczych.
Najbardziej użyteczna próba odwzorowuje rzeczywistą prędkość posuwu, sposób podparcia detalu i działanie odciągu. Jeśli test jest wykonywany ręcznie, a docelowo szczotka ma pracować na szybkiej linii, uzyskany wynik może nie odzwierciedlać późniejszej jakości produkcji.
Gęstość a docisk, prędkość i odprowadzanie zanieczyszczeń
Błędem jest kompensowanie źle dobranej szczotki coraz większym dociskiem. Nadmierne zagłębienie włosia może powodować jego silne uginanie, wzrost temperatury, większy pobór mocy oraz szybsze zużycie. Zamiast kontrolowanego działania końcówek włókien pojawia się wówczas tarcie ich bokami.
Właściwy docisk powinien wynikać z zaleceń dla danej konstrukcji i wyników prób. Nie da się podać jednej wartości odpowiedniej dla wszystkich szczotek walcowych. Podobnie jest z prędkością: o przebiegu obróbki decyduje prędkość obwodowa, zależna zarówno od obrotów, jak i średnicy walca. Te same obroty przy większej średnicy oznaczają wyższą prędkość powierzchni roboczej.
Przestrzenie między pęczkami lub zwojami mogą ułatwiać usuwanie pyłu, wiórów i cieczy. Nie oznacza to jednak, że rzadsze wypełnienie zawsze będzie lepsze. Zbyt duże odstępy mogą pozostawiać pasy niedoczyszczonej powierzchni. Liczy się zatem równowaga między pokryciem roboczym a zdolnością do samooczyszczania, wspieraną odpowiednią instalacją odciągową lub płukaniem.
Jak przeprowadzić porównanie kilku wariantów?
Uporządkowany test jest zwykle mniej kosztowny niż wielokrotne zmienianie ustawień podczas realizacji zamówienia. Warto porównać dwa lub trzy warianty gęstości, utrzymując możliwie podobne pozostałe parametry szczotek. Jeżeli jednocześnie zmienią się grubość włókna, jego długość i prędkość pracy, ustalenie przyczyny poprawy będzie trudne.
- Zdefiniuj kryterium odbioru. Może nim być brak widocznego pyłu, określona chropowatość lub brak uszkodzeń powłoki.
- Rozpocznij od zachowawczych ustawień. Reguluj je w granicach dopuszczonych dla maszyny i szczotki.
- Zmieniaj jeden parametr naraz. Zapisuj docisk, obroty, posuw i warunki pracy odciągu.
- Oceniaj nie tylko pierwszy detal. Sprawdź rezultat po ustabilizowaniu procesu i częściowym zabrudzeniu wypełnienia.
- Obserwuj obciążenie napędu i zużycie. Dobry wygląd powierzchni nie wystarczy, jeśli towarzyszą mu przegrzewanie lub szybka degradacja szczotki.
Pomocna jest krótka karta prób ze zdjęciami wykonanymi w stałym oświetleniu. Pozwala porównywać wyniki bez polegania wyłącznie na pamięci operatora, a przy kolejnej wymianie szczotki ułatwia odtworzenie sprawdzonych ustawień.
Bezpieczeństwo, higiena i wymagania procesu
Dobór gęstości wpływa również na warunki pracy. Zatrzymywanie pyłu, wzrost oporów i niestabilne działanie szczotki mogą wymagać częstszych interwencji obsługi. Czyszczenie, regulację i wymianę należy wykonywać zgodnie z instrukcjami, po bezpiecznym zatrzymaniu urządzenia i zabezpieczeniu go przed nieoczekiwanym uruchomieniem.
Jeżeli proces generuje pyły niebezpieczne dla zdrowia albo potencjalnie wybuchowe, potrzebna jest ocena ryzyka oraz odpowiednio dobrane zabezpieczenia. Sama deklarowana antystatyczność włókna nie przesądza o bezpieczeństwie całego stanowiska. Znaczenie mają również konstrukcja urządzenia, uziemienie, odciąg i warunki otoczenia. W zastosowaniach związanych z żywnością trzeba dodatkowo sprawdzić wymagania dotyczące materiałów, czyszczenia i możliwości utraty pojedynczych włókien.
Nie warto traktować tych kwestii jako formalności odkładanych na koniec. Uwzględnienie ich już przy określaniu konstrukcji szczotki ogranicza ryzyko późniejszych przeróbek oraz pomaga spełnić wymagania prawne i zakładowe właściwe dla konkretnego procesu.
Koszt szczotki a rzeczywisty koszt pracy
Gęstsze wypełnienie może oznaczać większe zużycie materiału przy produkcji szczotki, ale cena zakupu nie jest jedynym kryterium ekonomicznym. Istotne są także trwałość, czas czyszczenia, zużycie energii, liczba odrzuconych detali i częstotliwość przestojów. Tańszy wariant, który wymaga ponownego przejazdu materiału, może okazać się droższy w użytkowaniu.
Stabilny proces ma również wymiar organizacyjny. Ogranicza presję związaną z reklamacjami i koniecznością ciągłego korygowania ustawień. Warto włączyć operatorów do oceny prób: to oni najczęściej jako pierwsi zauważają narastające zabrudzenie szczotki, zmianę odgłosu pracy lub pogorszenie efektu po dłuższej serii.
Dobór gęstości to szukanie równowagi
Najlepsza gęstość włosia nie jest największą możliwą, lecz taką, która zapewnia wymagany efekt bez nadmiernego obciążania materiału, szczotki i maszyny. Trzeba ją rozpatrywać razem z rodzajem włókna, jego wymiarami, układem wypełnienia, dociskiem i prędkością pracy. Równie ważne pozostają sprawne usuwanie zanieczyszczeń i możliwość utrzymania powtarzalnych ustawień.
Przed kolejnym zakupem warto więc zastanowić się, co rzeczywiście ogranicza obecny proces: niewystarczający kontakt z powierzchnią, zapychanie szczotki, uszkodzenia materiału czy nieprawidłowe parametry maszyny. Dobrze opisany problem oraz porównawcza próba na rzeczywistym detalu zwykle dają więcej niż wybór oparty wyłącznie na przekonaniu, że większa ilość włosia oznacza lepszą pracę.
(tekst sponsorowany)
Napisz komentarz
Komentarze